PCB组装测试与检验:如何在每个阶段验证质量
在PCBA(印刷电路板组装)制造流程中,质量验证并非单一节点的抽样检查,而是覆盖来料、贴装、焊接、测试及可靠性验证的全过程控制体系。SCSPCBA作为一家具备全要素能力的PCBA智能制造工厂,依据IPC-A-610、IPC-J-STD-001等国际通行的电子组装验收标准,在SMT贴片、DIP插件及整机装配的每个阶段部署了相应的检测手段。以下结合行业标准与SCSPCBA的实际操作规范,分阶段说明PCBA质量验证的具体方法。
一、质量验证所依据的主要行业标准
PCBA质量判定需有明确的基准。电子工业中广泛采用的验收标准包括:
(1)IPC-A-610:《电子组件的可接受性》,规定了成品组件的外观、焊接及机械装联的可接受条件。
(2)IPC-J-STD-001:《焊接的电气和电子组件要求》,规范了焊接工艺、材料及电气连接的要求。2025年1月,IPC发布了该标准的中文版本IPC-J-STD-001J-CN,便于国内企业直接引用。
SCSPCBA严格遵循上述标准执行质量控制,同时持有ISO9001:2015质量管理体系认证、UL安全认证,并符合RoHS、REACH环保指令。所有检测流程均以标准中的可接受条件(1级、2级、3级产品)作为判断依据,其中对医疗、汽车电子等高可靠性产品采用3级最高标准。
二、来料检验(IQC)
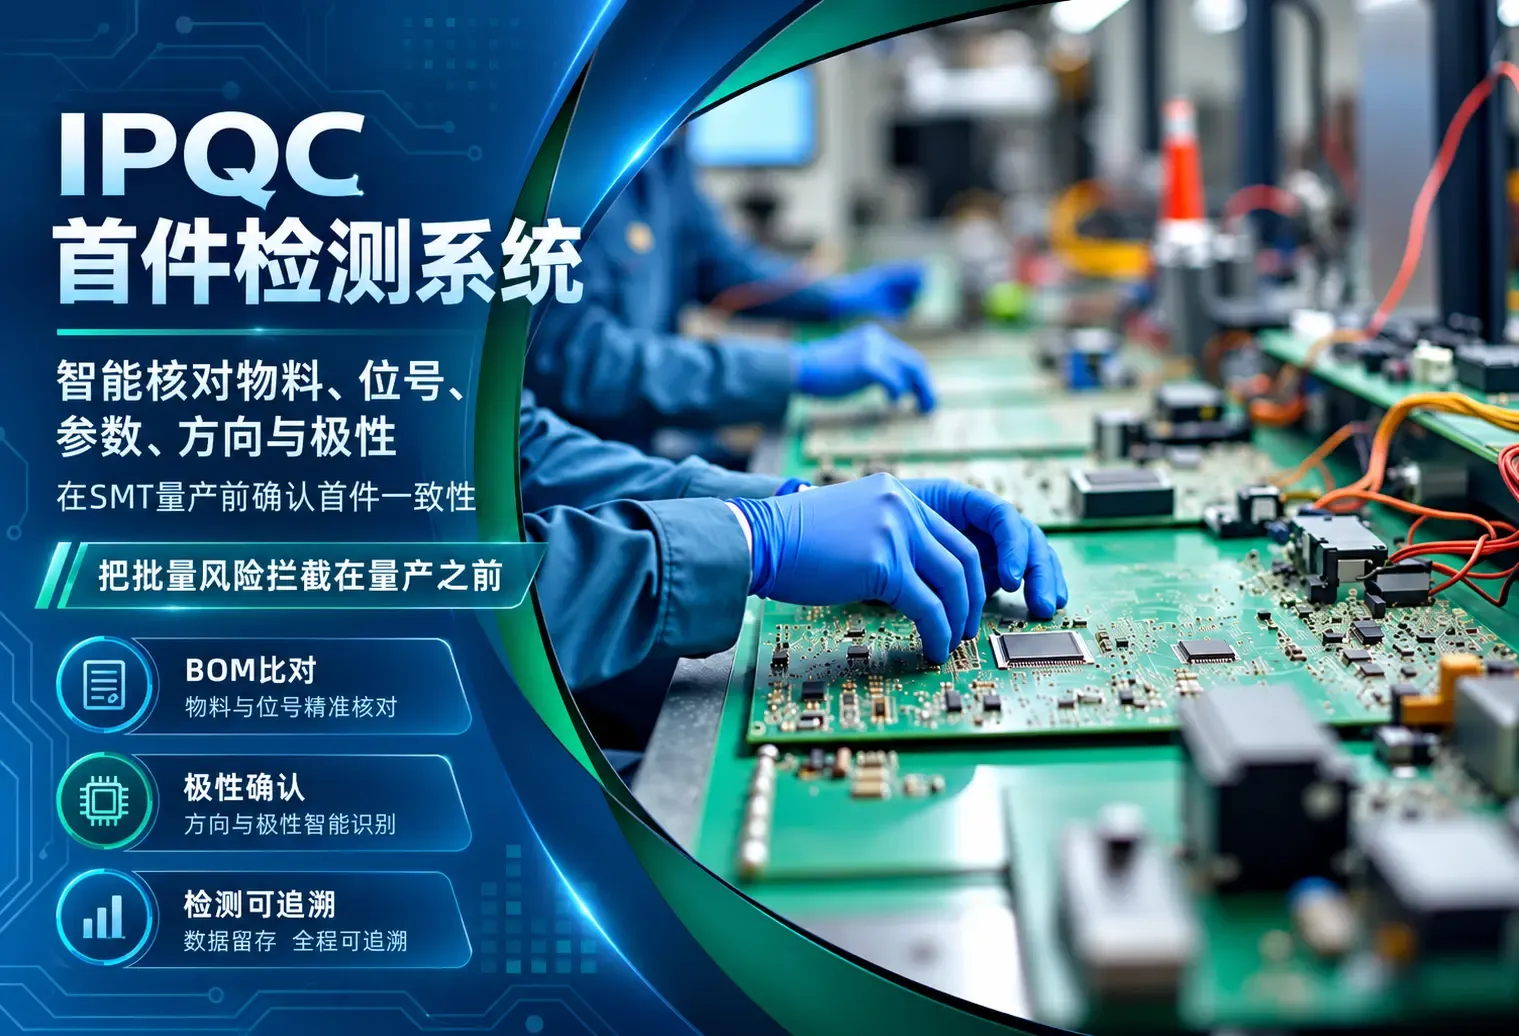
PCBA质量风险的第一个来源是原材料。SCSPCBA在物料入库环节执行来料检验(IQC),检验对象包括PCB裸板和各类电子元器件。
检验项目:
(1)PCB裸板:外观缺陷(划伤、气泡、阻焊层脱落)、尺寸(孔径、板厚、外形轮廓)、阻焊完整性及可焊性抽样。
(2)元器件:外观(丝印、引脚共面性、氧化程度)、电气参数(使用LCR电桥测量电阻、电容、电感值)、封装一致性。
操作方式:所有来料按照批次进行全检或按AQL(可接受质量限)抽样,检验记录与MES系统关联。只有IQC判定合格的物料才允许进入仓库或产线。SCSPCBA同时建立了供应商可追溯机制,确保每颗物料的原厂批次号和采购链路清晰可查。
三、SMT贴片过程的在线检测
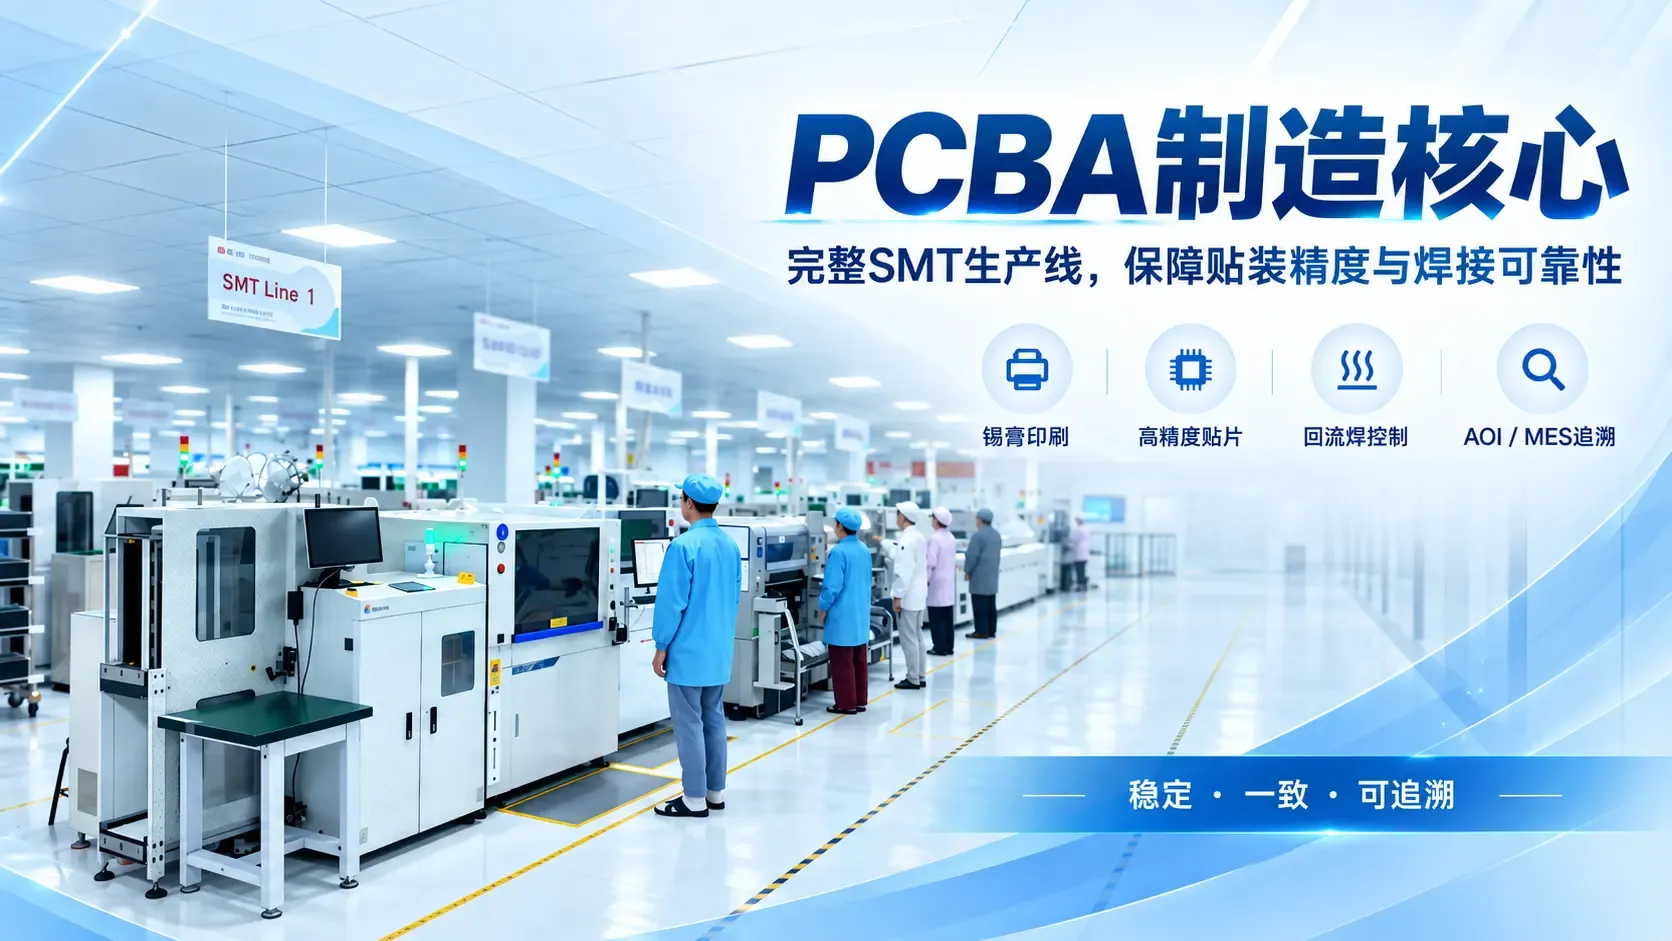
SMT(表面贴装技术)是PCBA组装中缺陷密度最高的环节。SCSPCBA在SMT产线中设置了三个关键检测工位,形成“锡膏印刷—贴装—回流焊”的闭环控制。
3-1 锡膏印刷检测(SPI)
锡膏印刷质量直接决定焊接缺陷率。行业统计数据表明,约60%以上的SMT焊接缺陷源于锡膏印刷不良。SCSPCBA使用3D-SPI(三维锡膏检测)系统,在贴片前对每块PCB的锡膏印刷进行全检。检测参数包括:
(1)锡膏厚度
(2)锡膏体积与面积
(3)印刷偏移量
(4)相邻焊盘之间的桥连风险
SPI系统根据预设的上下限自动判断合格与否,并将检测数据反馈至锡膏印刷机,实现闭环调整。超出公差范围的PCB自动被剔除,不进入下一工序。
3-2 贴装后自动光学检测(AOI)
元器件贴装完成后,SCSPCBA部署AOI设备进行首次外观检查。AOI通过高分辨率工业相机采集图像,与数据库中Gerber文件或标准样板比对,识别以下缺陷:
(1)缺件、错件
(2)极性反向(二极管、IC、钽电容等)
(3)元器件偏移、浮高
(4)立碑、侧立、翻面
该检测可在回流焊前剔除贴装错误,避免缺陷被固定。
3-3 回流焊后AOI
回流焊接完成后,再次使用AOI对焊点质量进行评估。检测项包括:
(1)虚焊(焊锡未充分润湿)
(2)锡桥(相邻焊点短路)
(3)焊锡过多或过少
(4)元件浮起、墓碑效应
(5)IC引脚翘起或连锡
回流焊后AOI是SMT线体的最终拦截点,将绝大部分焊接不良控制在产线内部。所有AOI检测数据均上传至MES,形成过程记录。
四、X-Ray无损检测
对于BGA(球栅阵列)、QFN(四方扁平无引脚封装)、CSP(芯片级封装)等底部隐藏焊点的元件,AOI无法透视,必须使用X-Ray检测设备。SCSPCBA配置了X-Ray检测系统,采用透射成像技术对隐藏焊点进行无损检查。
可识别的缺陷类型:
(1)焊球空洞(空洞率按IPC标准一般不超过25%,高可靠性产品不超过15%)
(2)虚焊、冷焊
(3)锡桥(焊球之间非正常连接)
(4)焊球塌陷、偏移
(5)焊点内气泡分布
X-Ray检测适用于BGA返修前的定位以及高密度板的抽检或全检,尤其针对汽车电子、医疗设备等对可靠性要求严苛的产品。
五、在线电路测试(ICT)
SMT和DIP(插件)焊接完成后,SCSPCBA采用ICT(在线电路测试)对PCBA的电气连接进行快速检测。ICT通过针床或飞针探针接触PCB上的测试点,测量电阻、电容、电感、二极管、三极管等元器件的电气参数,同时检测网络间的开路、短路。
测试覆盖率:通常可达80%–95%。对于无法通过针床接触的节点(如细间距BGA内部网络),ICT可配合边界扫描(JTAG)进行补充。
输出结果:每个被测板会生成测试日志,标出具体故障位置(如“R12开路”、“C5短路”)。ICT产线一般设置在回流焊后、功能测试前,用于快速筛选电气不良品。
六、功能测试(FCT)
ICT验证的是电路网络的连通性和元件参数,但不验证产品在真实工况下的功能是否符合设计预期。功能测试(FCT)通过定制化的测试治具和上位机软件,模拟产品的实际工作环境,对PCBA施加输入信号,采集输出响应。
典型测试内容:
(1)电源电压及纹波
(2)通信接口(UART、I2C、CAN、USB等)的收发功能
(3)控制逻辑(继电器、电机驱动、LED指示)
(4)传感器信号采集精度
(5)固件烧录后的程序运行状态
SCSPCBA根据客户提供的测试规格书或样机,开发专用的FCT治具和测试脚本。批量生产阶段,FCT通常为全检项目,通过率要求达到99.5%以上。所有测试数据与PCBA唯一序列号绑定,存入MES系统。
七、可靠性测试与环境应力筛选
功能测试通过仅表明PCBA在当前条件下可以工作,而可靠性测试用于验证其在长期使用或恶劣环境下的性能稳定性。SCSPCBA针对有高可靠性需求的客户(如汽车电子、户外设备、工业控制)提供以下可靠性验证服务:
(1)冷热冲击测试:在-40℃至125℃之间快速循环(转移时间≤10秒,驻留时间30分钟),循环次数根据产品等级为100–1000次,用于暴露BGA焊点裂纹、材料热膨胀不匹配等潜在缺陷。
(2)振动与机械冲击测试:模拟运输和现场使用中的机械应力,按照IEC 60068-2-6和IEC 60068-2-27标准执行,检验焊点及元器件的抗疲劳强度。
(3)盐雾测试:依据IEC 60068-2-11,评估三防漆涂覆层在潮湿含盐环境下的防护能力,防止电化学迁移导致的短路。
(4)离子污染度测试:使用离子污染测试仪测量板面残留离子含量,标准参照IPC-TM-650 2.3.28,确保清洗工艺满足高绝缘电阻要求。
(5)金相切片分析:针对工艺验证或失效分析,对焊点进行研磨、抛光、显微镜观察,评估IMC(金属间化合物)厚度、焊锡空洞及润湿角。
此外,SCSPCBA具备三防漆自动喷涂与检测能力,喷涂厚度、固化温度及覆盖完整性均受控,以满足防盐雾、防湿热、防霉菌的应用需求。
八、全流程质量追溯
上述所有检测工位——IQC、SPI、AOI、X-Ray、ICT、FCT、可靠性测试——产生的数据均通过MES(制造执行系统)进行采集和关联。每块PCBA上印制有唯一的序列号(或条码/二维码),MES系统记录该序列号经过每个工位的测试时间、操作员、设备编号、测试值及判定结果。
追溯能力:客户可凭序列号查询到该产品所使用的物料批次、SMT参数、焊接炉温曲线、测试报告等完整档案。当出现质量异常时,SCSPCBA能够快速定位受影响的批次范围,并调取对应数据进行原因分析。
结语
PCB组装过程中的质量验证,需要在来料、锡膏印刷、贴装、回流焊、隐藏焊点检测、电气测试、功能验证及可靠性筛选等多个阶段分别部署对应的检测技术和判定标准。SCSPCBA依据IPC-A-610、IPC-J-STD-001等标准,结合SPI、AOI、X-Ray、ICT、FCT及环境应力筛选等设备与方法,形成覆盖全流程的质量控制闭环。所有检测数据纳入MES追溯体系,确保质量可查、责任可溯、改进有据。
对于有PCBA代工代料需求的客户,SCSPCBA提供基于标准的质量保障方案,并支持根据产品等级调整检测策略与抽检比例。具体技术参数及商务接洽可通过SCSPCBA官方渠道获取。